ПОСЛЕДВАЙ НИ:

Новини
Продукти

Форми с висока кухина, високоскоростни капачки: компресионно формоване срещу леене под налягане

Въведение
Капачките за бутилки са сред най-обемните пластмасови продукти в света. Една марка напитка или вода може да консумира милиони капачки дневно. За да отговорят на това търсене, матриците и технологиите за обработка се развиха, за да произвеждат капачки при цикли под 4 секунди, с 48, 64 или дори 96 кухини на матрица. Две доминиращи технологии се конкурират в това пространство: формоване под налягане и формоване под налягане. Всеки има своите силни страни и разбирането им е от решаващо значение за всеки производител на форми или формовчик, обслужващ индустрията за затваряне.
Като техник на матрици с десетилетия опит в опаковъчните форми с висока кавитация, ще ви преведа през техническите нюанси на двата метода и след това ще се съсредоточа върху технологиите за леене под налягане, които позволяват високоскоростно производство на капачки с голяма кухина – контрол на клапана с гореща канака, високоскоростно изхвърляне и оптимизиране на охлаждането – завършвайки с реална 48-кухина казус от матрицата за капачки.
1. Компресионно формоване срещу леене под налягане за капачки
Процес на формоване чрез компресиране:
Предварително претеглена разтопена пластмаса (обикновено PP или HDPE) се пуска в отворена кухина на формата. Формата се затваря, компресирайки материала във формата на капачката. След кратко време за охлаждане капачката се изважда. Този процес е непрекъснат и ротационен: множество форми на въртележка се отварят и затварят последователно.
Процес на леене под налягане:
Разтопената пластмаса се впръсква под високо налягане в затворена кухина на форматамного гореща система. След опаковане и охлаждане формата се отваря и капачките се изваждат. Формата може да има 32, 48, 64 или повече кухини.

Характеристика
Компресионно формоване
Инжекционно формоване
Време на цикъл
2–4 секунди (много бързо)
4–8 секунди (в зависимост от кавитацията)
Кавитация
Неограничен (ротационен)
Ограничен от тонажа на скобата на машината и размера на плочата
Гъвкавост на дизайна на капачката
Ограничени (симетрични, прости форми)
Висока (подрязвания, живи панти, обшивки)
Консистенция на теглото
Отличен (±0,3%)
Добър (±1%) с управление на клапата
Първоначална инвестиция в инструмент
Много високо (ротационна преса)
По-ниска за умерена кавитация
Материални отпадъци
Минимален (без бегач)
Може да бъде нула с горещ канал
Най-доброто приложение
Прости капачки за вода/CSD с голям обем
Сложни капачки с подложки, ленти против фалшифициране

Присъда:За ултра-големи обеми, много прости капачки (напр. 28 mm водни капачки), компресионното формоване е доминиращо. Но за повечето капачки, изискващи прецизност, пръстени за доказване на фалшификация, интегриране на облицовка или сложна геометрия, шприцоването с форми с висока кавитация е предпочитаният избор.

2. Управление на вентила с горещ канал във формите за капачки

В шприцформите с капачка с висока кавитация горещият канал е сърцето. Конвенционалните отворени порти оставят следа от портата, която може да се надраска или да протече. Вентилите са от съществено значение за повечето капачки за напитки.

Как работят вентилните порти:

Пневматично или хидравлично задействан щифт се придвижва напред, за да затвори портата, след като кухината е напълнена и опакована. Това отрязва стопилката чисто, оставяйки минимална следа.

Основни изисквания за формите с капачки с висока кавитация:


  • Последователен затвор на клапана:За форми с 48 кухини или повече, едновременното отваряне на всички врати създава небалансирано пълнене поради разпределение на налягането в колектора. Последователното отваряне (по зони) балансира потока и намалява пиковете на налягането.
  • Дизайн на върха на карфица:Геометрията на върха на щифта на клапана (плоска, конична или сферична) влияе върху размера на маркировката на затвора и надеждността на уплътнението. За капачките за газирани безалкохолни напитки (CSD), които трябва да издържат натиск, идеално запечатаният затвор е от решаващо значение.
  • Устойчивост на износване:Щифтовете и втулките на клапаните претърпяват милиони цикли. Те трябва да са изработени от устойчиви на износване материали (напр. неръждаема стомана с покритие от волфрамов карбид) и да имат прецизна хлабина (0,01–0,02 mm).
  • Tконтрол на температурата:Всяка дюза трябва да има независима термодвойка и нагревател, за да се предотврати замръзване или разграждане на стопилката.

Съвет: За капачки с вътрешни облицовки (напр. облицовки за кислородна бариера за капачки за сокове), клапанните шибъри често се поставят вътре в кухината на капачката (подшлюз), за да се скрие следата.

3. Високоскоростно изхвърляне: механично срещу пневматично

В цикъл от 4 секунди изхвърлянето трябва да бъде светкавично бързо и абсолютно надеждно. При формите за капачки се използват два основни метода:

Механично изхвърляне (отстраняваща плоча):

Пружинна пластина за отстраняване обгражда ядрото. Когато матрицата се отвори, пластината за отстраняване се избутва напред спрямо сърцевината, премахвайки капачката. Това е просто и здраво, но обратният ход добавя част от секундата.

Пневматично изхвърляне (въздушна струя):

Сгъстен въздух (3–6 бара) се насочва през сърцевината, издухвайки капачката. Това е изключително бързо и нежно, но изисква перфектно запечатване на сърцевината и може да бъде шумно.

Типична практика за форми с капачки с висока кавитация:

Комбинирайте кратко движение на пластината за отстраняване (2–3 mm), за да повдигнете капачката от сърцевината, последвано от въздушна струя, за да я избутате. Плочата за отстраняване гарантира, че капачката е равномерно счупена от сърцевината, докато въздухът завършва изхвърлянето, без да докосва уплътняващата повърхност на капачката.

Време на изтласкване:Ходът на изхвърляне трябва да се случи, след като формата е напълно отворена, за да се избегне сблъсък с фиксираната половина. Усъвършенстваните форми използват ексцентрично задействани или серво задвижвани пластини за отстраняване за прецизно синхронизиране.

4. Оптимизиране на охлаждането за формите за капачки

Охлаждането отнема 60–80% от времето на цикъла. При формите с капачки с висока кавитация ефективното охлаждане е ключът към постигане на цикли под 5 секунди.

Охлаждане на ядрото:Щифтът на сърцевината обикновено е най-горещата част. Традиционните прави охлаждащи канали в ядрото са неефективни.

По-добрите методи включват:Барботери (въртящи се тръбни вложки): Охлаждащата течност тече надолу по малка тръба към дъното на сърцевината и се връща през пръстена, извличайки топлина.

Спирални охлаждащи вложки:В сърцевината на вложката е машинно изработен спираловиден жлеб, създавайки спирален път на потока за максимален контакт с повърхността.

Конформно охлаждане (3D отпечатани вложки): За сложни сърцевини, адитивно произведените вложки с конформни канали могат да намалят времето за охлаждане с 30–40%.

Охлаждане на кухината:Половината на кухината също се нуждае от агресивно охлаждане. Използвайте барботери или прави канали възможно най-близо до повърхността на кухината (1,5–2,5 mm разстояние).

Поток на охлаждащата течност:Осигурете турбулентен поток (число на Рейнолдс > 5000) във всички канали. Изчислете спада на налягането; форма с 48 кухини може да изисква множество охлаждащи вериги паралелно, за да поддържа висок дебит.

Разделяне на охладителната верига:За високи капачки (напр. спортни шапки), отделните вериги за горната и долната част на сърцевината могат да премахнат овалността.


5. Казус от практиката: Форма за газирани безалкохолни напитки с 48 кухини

Предизвикателство:Голяма компания за напитки имаше нужда от матрица за 28 mm PCO 1881 CSD капачки (газирани безалкохолни напитки). Целеви цикъл: 4,2 секунди. Годишен обем: 80 милиона кап. Материал: PP + 5% антистатик.

Дизайн подход:


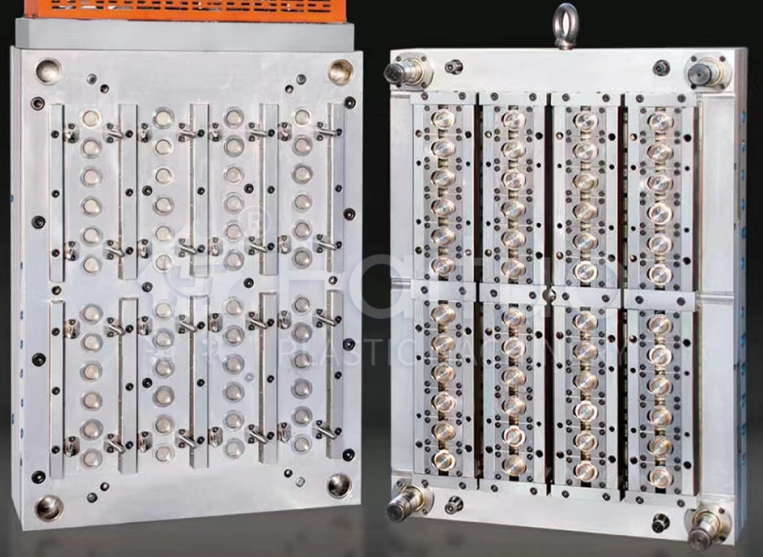
  • Кавитация:48 кухини, подредени в 6×8 оформление. Основа на формата: стомана с висока якост (1.2738) с опорни колони под всяка кухина, за да се предотврати деформация на плочата.
  • Горещ бегач:48 дюзи за шибър на клапана, последователно отваряне на зони (3 зони с 16 кухини). Каналите за потока на колектора са балансирани компютърно в рамките на 2% отклонение.
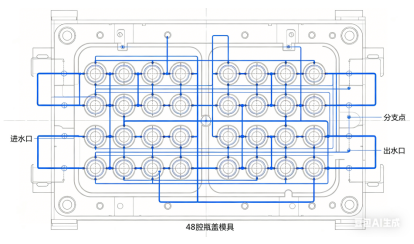
  • Охлаждане:Основните щифтове използват спирални охлаждащи вложки (медна сплав) за бързо извличане на топлина. Използвани барботери от страната на кухината. Всяка кухина имаше собствена независима охлаждаща верига, за да се осигури еднаквост.
  • Изтласкване:Плоча за отстраняване с начален ход 0,5 mm + въздушна струя с време (4 бара). Възвратни пружини на ежектора, проектирани за 5 милиона цикъла.
  • Материали:Щифтове за сърцевина: H13 азотиран до 65 HRC повърхностна твърдост; Вложки за кухини: неръждаема стомана S136 за устойчивост на корозия от карбонизиран газ.


Резултати след опита:

  • Постигнато време на цикъл:4,0 секунди (по-добре от целта)
  • Вариация на теглото на капачки:±0,2%
  • Остатък от портата:по-малко от 0,05 mm, няма течове при тест за налягане (капачките се държат при 4 бара CO₂)
  • Време за охлаждане:1,9 секунди (45% от общия цикъл) Мухълът произвежда 5 милиона капачки преди първата планирана превантивна поддръжка

Научени уроци:Комбинацията от спираловидно охлаждане в сърцевините и последователен вентилен затвор беше ключът. По-късно клиентът поръча втора идентична форма и двете работят една до друга на две машини, произвеждайки общо 2500 капачки на минута.

6. Съображения за поддръжка на калъпи с висока кавитация

Формите с висока кавитация, работещи с високи скорости, изискват стриктна поддръжка:

  • Почистване на щифта на клапана:На всеки 500 000 цикъла щифтовете на клапаните и втулките трябва да се почистват от въглеродни отлагания. Използвайте мека месингова четка и разтворител.
  • Отстраняване на котлен камък на охлаждащия канал:Натрупването на котлен камък намалява ефективността на охлаждане. Извършвайте химическо отстраняване на котлен камък на всеки 1 милион цикъла.
  • Смазване на ежекторната система:Водачите на пластината за отстраняване и въздушните клапани се нуждаят от редовно смазване и смяна на уплътнението.
  • Проверка на горещия нагревател:Измервайте съпротивлението на всеки нагревател при всяко издърпване на формата.
  • Превантивен график:След 3 милиона цикъла сменете всички износващи се части (вентилни щифтове, втулки, пружини).

Заключение

Формите с висока кухина и високоскоростни капачки са инженерни чудеса, които разширяват границите на леенето под налягане. Дали ще изберете компресия или инжекция зависи от вашия обем, сложност на капачката и инвестиционен капацитет. За шприцовани капачки, успехът се крие в три стълба:

  • Горещи канали на вентилас последователно управление и устойчиви на износване материали.
  • Високоскоростно изхвърлянекомбиниране на стриперна плоча и въздушна струя.
  • Оптимизирано охлажданеизползване на мехурчета, спирални вложки или конформен дизайн.

Калъфът на CSD капачка с 48 кухини показва, че с правилен дизайн и прецизно производство, шприцоването може да съперничи на компресионното формоване по скорост, като същевременно предлага много по-голяма гъвкавост на дизайна.

Като производител на форми, овладяването на тези технологии ще отвори врати към пазара на затварящи устройства с голям обем, един от най-взискателните, но възнаграждаващи сегменти на нашата индустрия.

Свързани новини
Оставете ми съобщение
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми