Опаковките с тънки стени – чаши за кисело мляко, вани за маргарин, контейнери за деликатеси и тънкостенни капаци – представляват един от най-взискателните сегменти на индустрията за леене под налягане. Дебелините на стените на частите обикновено варират от 0,25 mm до 1,0 mm, като съотношенията дължина към дебелина на потока често надвишават 200:1. Времената на цикъла се измерват в секунди (обикновено 3–8 секунди), а годишните производствени обеми често надхвърлят 10 милиона части на матрица.
Като опитен техник на матрици, специализиран в формите за опаковане с висока кавитация, видях как малките дефекти в дизайна могат да станат катастрофални при тънкостенно формоване. Дисбаланс на вратата от 5% може да означава, че някои кухини са пренатоварени, докато други са къси. Вариация на охлаждане от 5°C може да причини деформация, която прави частите неизползваеми при 1000 части на час.
Този артикулcle се фокусира върху ключовите технически аспекти на проектирането и производството на високопроизводителни форми за опаковки с тънки стени. Независимо дали формовате тънкостенни контейнери, капаци или чаши, разбирането на тези принципи ще ви помогнепостигате по-бързи цикли, по-добро качество на частите и по-дълъг живот на формата.
Тънкостенното формоване подлага формите на екстремни условия: много високо налягане на впръскване (до 2000 бара), бързи цикли на нагряване и охлаждане и високоскоростен поток от стопилка.
Препоръчителни формовъчни стомани:
|
Steел клас |
твърдост |
Ключови свойства |
Типично приложение |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Висока якост, good устойчивост на термична умора |
Плочи за сърцевина и кухини, общи тънкостенни форми |
|
Неръждаема стомана 1.2316 / S136 |
48–52 HRC |
Устойчивост на корозия за приложения в контакт с храни |
Опаковка за киселинни или мокри продукти |
|
DC53 |
58–62 HRC |
Превъзходна устойчивост на износване за силно напълнени материали |
Форми с висока кавитация, обработващи PP с >30% пълнители |
Ключово съображение: За изключително висока кавитация (напр. 64 или 96 кухини), самата основа на матрицата трябва да бъде направена от стомана с висока якост (напр. P20 предварително закалена или 1.2738), за да издържи на налягането на впръскване без деформация на плочата.
Горещият канал е сърцето на всяка тънкостенна опаковъчна форма. Той трябва да доставя стопилка във всяка кухина едновременно с перфектен баланс, минимален спад на налягането и прецизен контрол на температурата.
Критични елементи на дизайна:
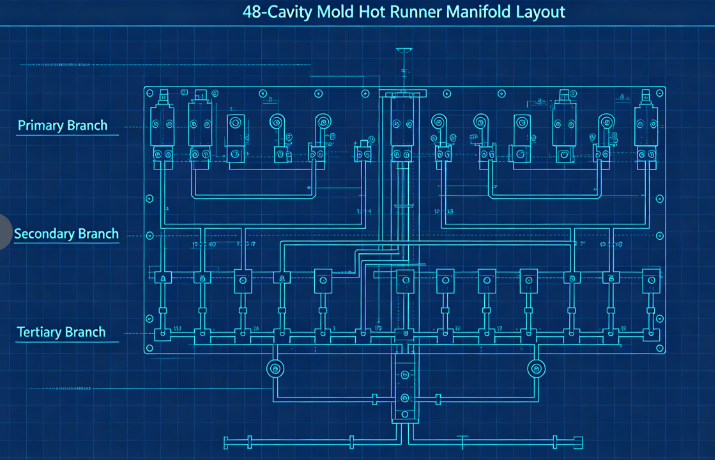
a) Балансирани канали на потока: За формите с много кухини (обикновено 32, 48, 64 или 96 кухини), естественото балансиране е от съществено значение. Това означава, че всяка кухина има точно еднаква дължина на потока. Типичното оформление използва първичен колектор, вторични колектори и третични разклонения, всички машинно обработени до идентични размери.
b) Тип и местоположение на затвора: За тънкостенни контейнери най-често срещаните типове затвори са: Крайни затвори (за части с права странична стена) Вентилни затвори (за диафрагми или директно отваряне в дъното) Подводни затвори (за чиста част без остатък от затвора) Портът трябва да бъде правилно оразмерен — твърде малък и нагряването при срязване причинява влошаване; твърде голям и остатъкът от портата става неприемлив. Типичните размери на затвора за тънкостенни чаши варират от 0,8 mm до 1,5 mm в диаметър.
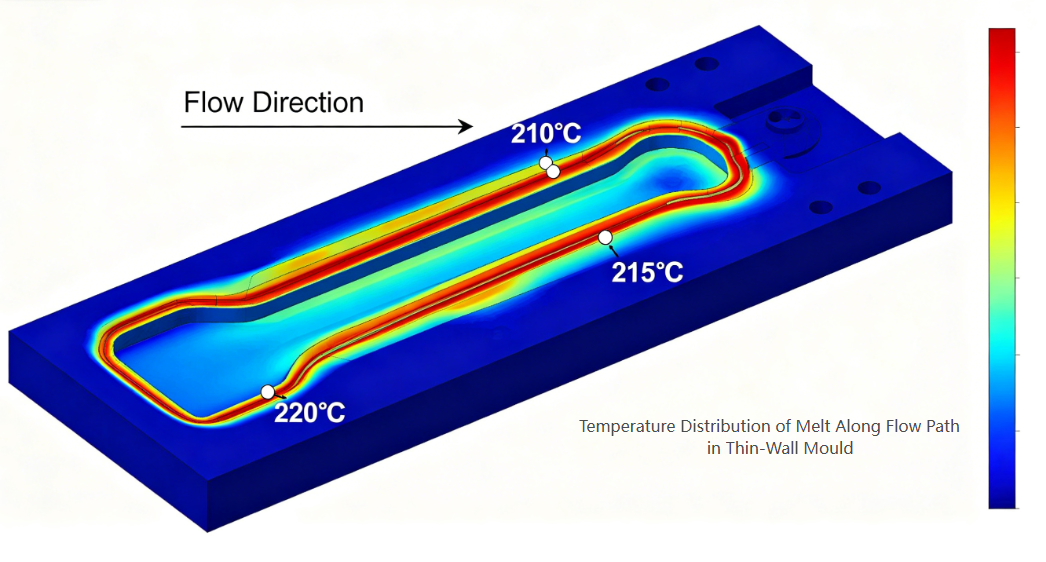
c) Термичен баланс: Всяка дюза трябва да има независим контрол на температурата. Каналите на колектора трябва да се нагряват равномерно (като се използват двузонови или тризонови нагреватели), за да се избегнат горещи точки или студени охлюви.
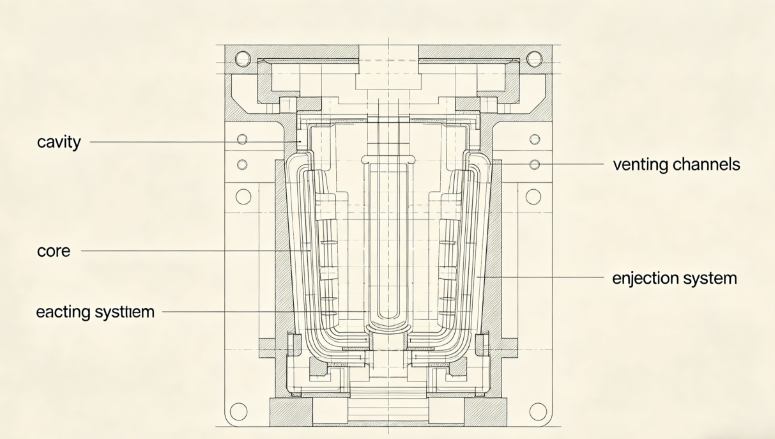
Тънкостенните части изискват изключително прецизни размери на кухината и сърцевината, за да се постигне постоянна дебелина на стената.
Основни съображения:
a) Разпределение на дебелината на стената: Поддържайте еднаква дебелина на стената в рамките на ±0,02 mm. Вариациите в дебелината създават диференциално охлаждане и деформация. Използвайте анализ на потока на формата, за да оптимизирате дизайна преди рязане на стомана.
b) Вентилация: Тънкостенното формоване използва високоскоростно впръскване (често 200–500 mm/s). Въздухът, задържан в кухината, трябва незабавно да излезе. Препоръчителни дълбочини на отвора: 0,02–0,03 mm за PP0,01–0,02 mm за PS или PET
Вентилационните отвори трябва да се поставят в последната точка за запълване, по линията на разделяне и около ежекторните щифтове.c) Ъгли на газене: За тънкостенни части се препоръчва минимално газене от 1° на страна (1,5–2° за по-дълбоки контейнери). Недостатъчното течение води до проблеми с надраскване, вакуумно заключване и изхвърляне.
d) Повърхностно покритие: Повърхностите с кухини за прозрачни или лъскави части изискват SPI A-1 (огледално) покритие; за непрозрачни контейнери за млечни продукти е достатъчен SPI B-1 (600 песъчинки).
Охлаждането доминира във времето на цикъла при тънкостенно формоване - обикновено представляващо 60–80% от общия цикъл. Ефективното охлаждане е ключът към високата производителност.
Принципи на проектиране:
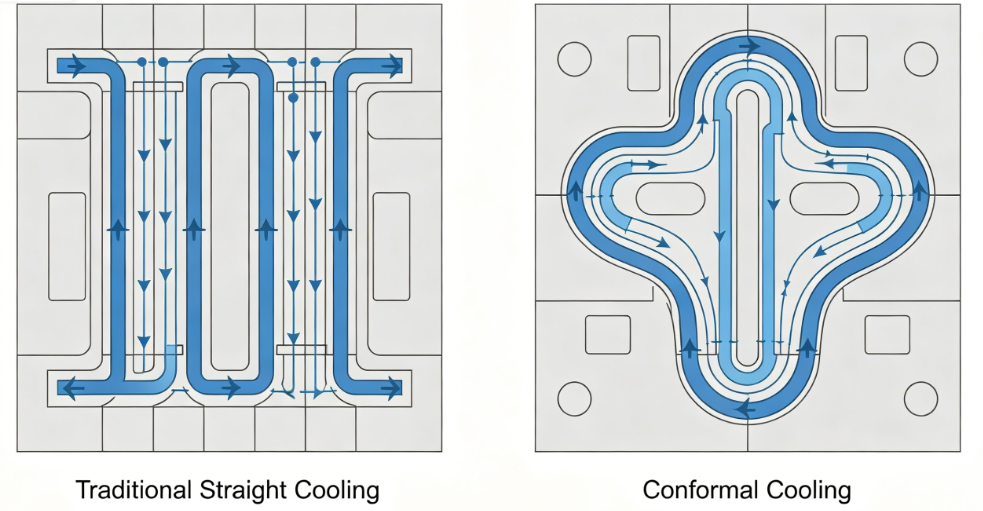
a) Конформно охлаждане: Традиционните прави пробити охлаждащи канали често са твърде далеч от повърхността на кухината. Конформните охлаждащи канали – следващи контура на детайла – могат да намалят времето за охлаждане с 30–50%. Те обикновено се създават с помощта на 3D печат или CNC обработка на вложки с извити канали.
б) Параметри на охлаждащия канал:
c) Високоефективно охлаждане: Използвайте барботери или прегради в сърцевината, където пространството е ограничено. За високи ядра инсталирайте спирални охлаждащи вложки или топлинни тръби.
d) Разделяне на охладителната верига: Независимите вериги за плочи с кухина и сърцевина позволяват различни дебити и температури за оптимизиране на освобождаването на частите и минимизиране на изкривяването.
Тънкостенните части са с ниска твърдост и могат лесно да се деформират по време на изхвърляне. Системата за изхвърляне трябва да е нежна, но надеждна.
Препоръки за дизайн:
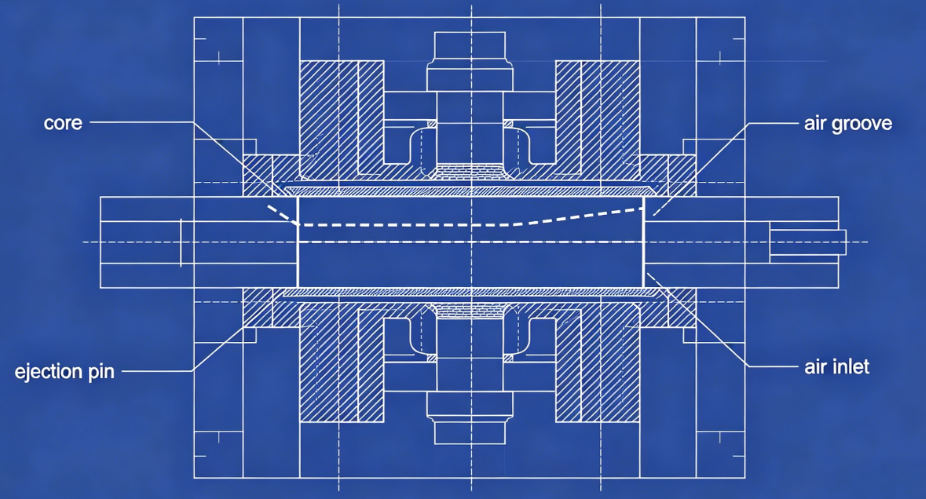
a) Изхвърляне на въздух: За много контейнери с тънки стени (особено чаши), изхвърлянето с помощта на въздух е идеално. Сгъстен въздух (2–4 бара) се вкарва между сърцевината и частта през микро-жлебове или порести вложки, плавайки частта извън сърцевината.
b) Демонтираща плоча: За части с вдлъбнатини или дълбоки странични стени, механичната демонтираща плоча осигурява равномерна сила на изтласкване по целия периметър на детайла.
в) Изхвърлящи щифтове: Когато щифтовете са неизбежни, използвайте много щифтове с малък диаметър (2–3 mm), поставени върху ребра или скрити повърхности. Избягвайте големи карфици, които оставят видими следи.
d) Време: Последователността на изтласкване трябва да започне само след като частта се охлади достатъчно, за да се избегне деформация. Използвайте кратко забавяне на охлаждането след отваряне на формата.
Дори най-добрата форма не може да произведе добри части без правилни настройки на процеса. Основни параметри за тънкостенно формоване:
|
Параметър |
Типичен диапазон |
Бележки |
|
Скорост на инжектиране |
200–500 mm/s |
Високата скорост запълва тънки участъци преди замръзване |
|
Налягане на впръскване |
1200–2000 бара |
Изисква се за преодоляване на съпротивлението на потока |
|
Температура на топене |
190–240°C (PP), 230–280°C (PS) |
Оптимизирайте за вискозитет |
|
Температура на матрицата |
10–25°C (студен канал) или 30–60°C (горещ канал) |
Балансирано охлаждане |
|
Обратно налягане |
5–15 бара |
За пластична консистенция |
|
Дефект |
Причина, свързана с мухъл |
Решение |
|
Къси кадри |
Недостатъчна вентилация или порти с малък размер |
Добавете вентилационни отвори в крайните точки на потока; увеличете портите |
|
Изкривяване |
Неравномерно охлаждане или небалансирано пълнене |
Подобрете равномерността на охлаждане; бегачи за баланс |
|
Следи от мивка |
Лошо местоположение на вратата или недостатъчна опаковка |
Преместете портата в дебела секция; добавете време за опаковане |
|
Остатъкът от портата е твърде висок |
Неправилен дизайн на портата |
Превключете към порта на клапан или порта на подводница |
|
Залепване върху сърцевината |
Недостатъчна тяга или повреда при изтласкване на въздух |
Увеличете течението; канали за чист въздух |
|
Следи от изгаряне |
Недостатъчно вентилиране |
Задълбочете отворите в границите на материала |
Вhallenge: Клиент изисква форма с 48 кухини за чаши за кисело мляко от 150 ml (PP, дебелина на стената 0,45 mm, 4-секунден цикъл, годишноизискват 20 милиона части).
Предприети действия:
Резултати:
Технологията за тънкостенни опаковъчни форми представлява върхът на инженерството на шприцформи. Изискванията за висока кавитация, цикли под секунди и производство без дефекти тласкат всеки аспект на дизайна на матрицата до предела му. Успешните тънкостенни форми изискват:
Прецизност при обработка на кухина/сърцевина (±0,01 mm)
Bравновесие в каналите за поток от горещ канал
Ефективност при конформно охлаждане
Надеждност на системите за изхвърляне
Разбиране на поведението на материала и динамиката на процеса
Fили производители на форми, готови да инвестират в усъвършенствани инструменти за проектиране и прецизно производство, секторът на тънкостенните опаковки предлага огромни възможности - както по отношение на технически предизвикателства, така и по отношение на бизнес растеж.
Телефон: +86-18957424655
Подвижен: +86-18957424655
електронна поща: sale@taizhoumold.com
Адрес:No.18 Shangxian Road, Beicheng Industrial Zone, Huangyan District Taizhou City, Zhejiang Province, Китай
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Всички права запазени.