ПОСЛЕДВАЙ НИ:

Новини
Продукти

Връзката между дефектите при леене под налягане и формите

Въведение

        Дефектите при леене под налягане често са разочароващи. Когато част излезе с потъвания, деформация, следи от изгаряне или къси изстрели, първата реакция на много производствени мениджъри е да коригират параметрите на машината – температура, налягане, скорост на впръскване или време за охлаждане. Докато тези корекции понякога помагат, основната причина често е по-дълбока: в самата форма.

        Като опитен техник на матрици съм бил свидетел на безброй случаи, в които седмици са пропилявани за настройка на параметри, само за да открия, че дизайнът на матрицата е истинският виновник. истината е,една добре проектирана форма може да произвежда качествени части дори с широк прозорец за обработка; една лошо проектирана форма никога няма да доведе до постоянно качество, без значение колко фино настроена е машината.

        Тази статия се фокусира върху свързаните с мухъл причини за често срещани дефекти при леене под налягане. Разбирането на тези взаимоотношения позволява на производителите на форми и шприцоващите машини да си сътрудничат по-ефективно – адресиране на проблемите при източника, вместо прилагане на временни поправки.

1. Кратки кадри (непълно запълване)

        Как изглежда: Кухината на формата не е напълно запълнена; ръбовете на частите липсват или са заоблени.

        Причини, свързани с мухъл:

  • Малоразмерни порти или канали: Ограничителните пътища на потока увеличават спада на налягането, предотвратявайки стопилката да достигне краищата на кухината.
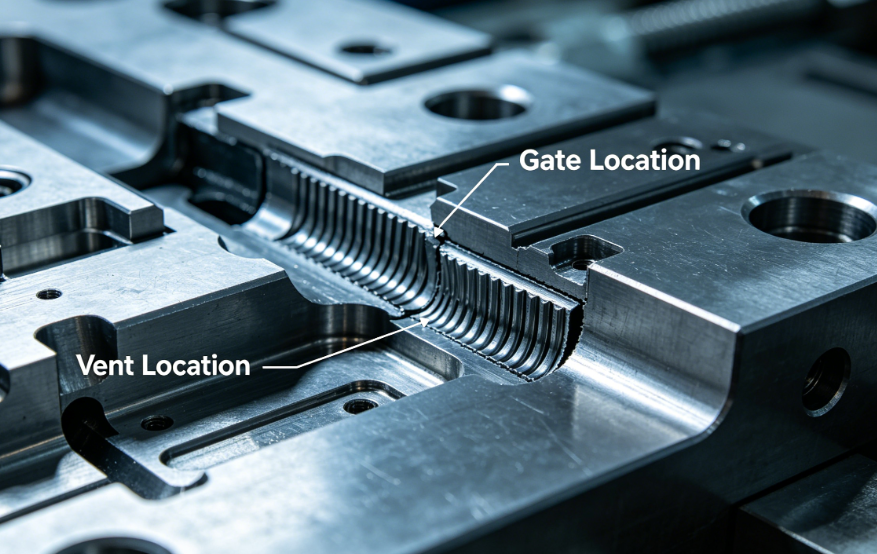
  • Лошо местоположение на вентила: Портите, поставени далеч от тънки секции или в края на дълги пътища на потока, причиняват преждевременно замръзване.
  • Недостатъчно вентилиране: задържаният въздух компресира и предотвратява напредването на стопилката.
  • Тънък номинален дизайн на стената: Под минималната препоръчителна дебелина за материала.
  • Студени охлюви: Липсата на кладенец за студени охлюви позволява на охладения материал да блокира вратата.

       Решения:

  • Увеличете диаметрите на шибъра и плъзгача (използвайте анализ на потока на формата, за да проверите).
  • Преместете портите по-близо до трудни за запълване зони.
  • Добавете или задълбочете отвори (типична дълбочина: 0,02–0,05 mm в зависимост от материала).
  • Прегледайте дебелината на стената с продуктов дизайнер.
  • Добавете кладенци за студени охлюви в краищата на каналите и срещуположните порти.

2. Следи от мивка

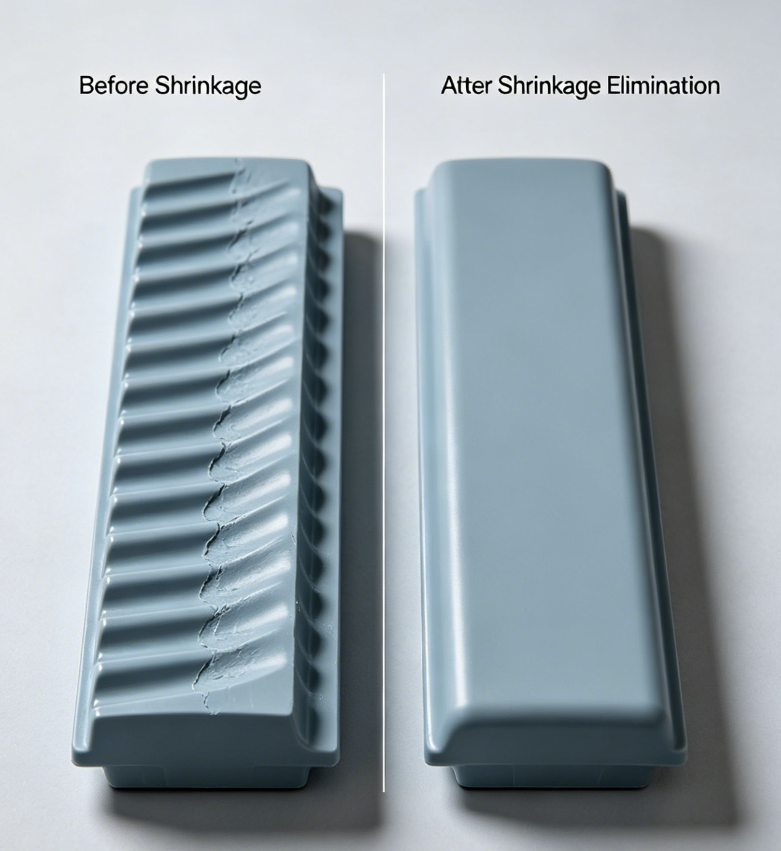
        Как изглежда: Повърхностни вдлъбнатини, обикновено над дебели ребра или издатини.

        Причини, свързани с мухъл:

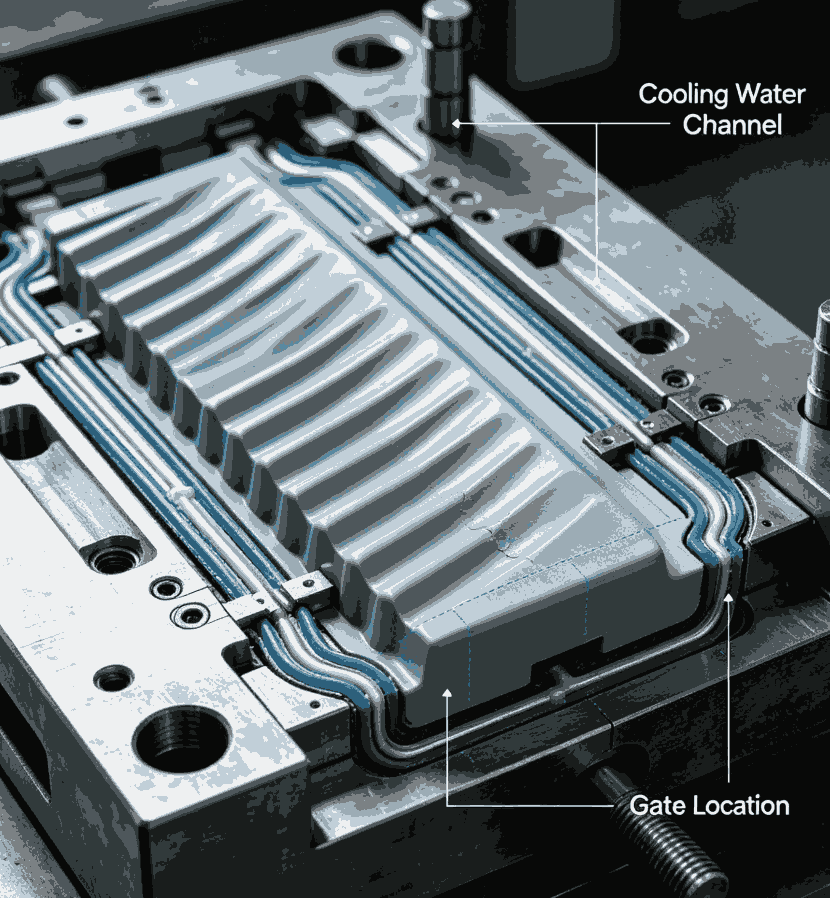
  • Недостатъчно охлаждане в дебели секции:Неадекватното разположение на охлаждащия канал позволява на основния материал да се свие повече от кожата.
  • Порти с малък размер:Преждевременното замръзване на шибъра не позволява налягането на уплътнението да достигне дебелия профил.
  • Лошо местоположение на портата:Портата е твърде далеч от дебелата зона, което означава, че налягането на уплътнението се губи, преди да го достигне.
  • Липса на контрол на съотношението дебелина на ребра/основа:Дебелина на ребрата над 60% от номиналната стена.

        Решения:

  • Разположете охлаждащите канали по-близо до дебелите секции; помислете за прегради или барботери.
  • Увеличете портата или преминете към по-голям тип порта (вентилаторна врата, тунелна врата).
  • Преместете портата близо до дебелия участък.
  • Намалете дебелината на ребрата до 40–60% от номиналната стена (промяна на дизайна, но матрицата трябва да се приспособи).

3. Изкривяване (изкривяване на част)

        Как изглежда:Частта е усукана, извита или неравна след изхвърляне.

        Причини, свързани с мухъл:

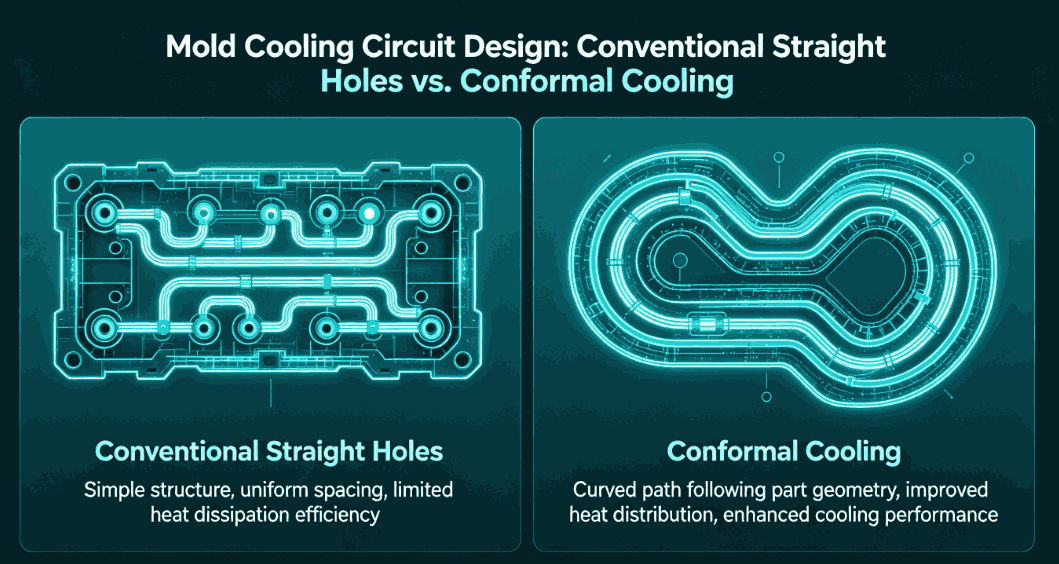
  • Неравномерно охлаждане:Разликите в температурата на матрицата в цялата кухина причиняват различно свиване.
  • Неправилен дизайн на изхвърляне:Ежекторните щифтове се натискат неравномерно или върху тънки участъци.
  • Небалансирана система на бегача:При формите с много кухини неравномерното запълване води до различни остатъчни напрежения.
  • Неподходящ ъгъл на газене:Високите сили на изтласкване изкривяват частта.
  • Ориентация, предизвикана от врата:Портите, поставени на тънки секции или в центъра на частта, причиняват молекулярна ориентация, която се изкривява при охлаждане.

        Решения:

  • Оптимизирайте оформлението на охлаждащата верига: използвайте конформно охлаждане за сложни геометрии.
  • Поставяне на щифта за балансиране; използвайте по-големи или повече карфици на тънки участъци.
  • Проектирайте естествено балансирани канали (еднаква дължина на потока към всяка кухина).
  • Увеличете ъгъла на теглене (1–2° за повечето материали, 3–5° за текстурирани повърхности).
  • Намерете порти на дебели секции или използвайте няколко порти.


4. Следи от изгаряне / диелектрично нагряване

        Как изглежда:Кафяви или черни следи от изгаряне, обикновено в края на потока или в дълбоки ребра.

        Причини, свързани с мухъл:

  • Недостатъчно вентилиране:Въздухът, уловен в слепите джобове или на фронтовете на потока, се компресира и нагрява, разграждайки полимера.
  • Твърде плитки или запушени вентилационни отвори:Газът не може да избяга достатъчно бързо.
  • Лош дизайн на вентилационния отвор на разделителната линия:Вентилационните отвори не са разположени на последното място за пълнене.

        Решения:

  • Добавете вентилационни отвори във всички крайни точки на пътя на потока и дълбоки дъна на ребра.
  • Използвайте дълбочини на отвора, подходящи за материала (напр. 0,02 mm за PP, 0,01 mm за PC).
  • Обмислете използването на порести (спечени) стоманени вложки за екстремни нужди от вентилация.
  • Добавете ежекторни щифтове с вентилационни жлебове.

5. Светкавица (Burrs)

        Как изглежда:Изтънете излишната пластмаса при линията на разделяне, отворите на ежекторните щифтове или затварящите плъзгачи.

       Причини, свързани с мухъл:

  • Недостатъчен тонаж на скобата за проектираната площ: Формата е твърде голяма за машината, но самата форма може да е причина, ако целостта на разделителната линия е лоша.
  • Износена или повредена разделителна линия: Предишна повреда или износване позволява на пластмасата да излезе.
  • Недостатъчна твърдост на формата: Плочите на матрицата се огъват под налягане на инжектиране, отваряйки празнини.
  • Неправилна дълбочина на вентилационния отвор: Твърде дълбоките отвори действат като канали за мигане.
  • Лошо монтиране на плъзгачи или вложки: Празнини на затварящите повърхности.

       Решения:

  • Поправете или изрежете отново повърхностите на разделителната линия.
  • Добавете опорни колони зад плочата на кухината, за да предотвратите огъване. Уверете се, че вентилационните отвори са изрязани на подходяща дълбочина (обикновено 0,02–0,05 mm, последвано от релеф от 0,5–1,0 mm).
  • Ремонтирайте затварящите повърхности с подходящи ъгли и пасвания.

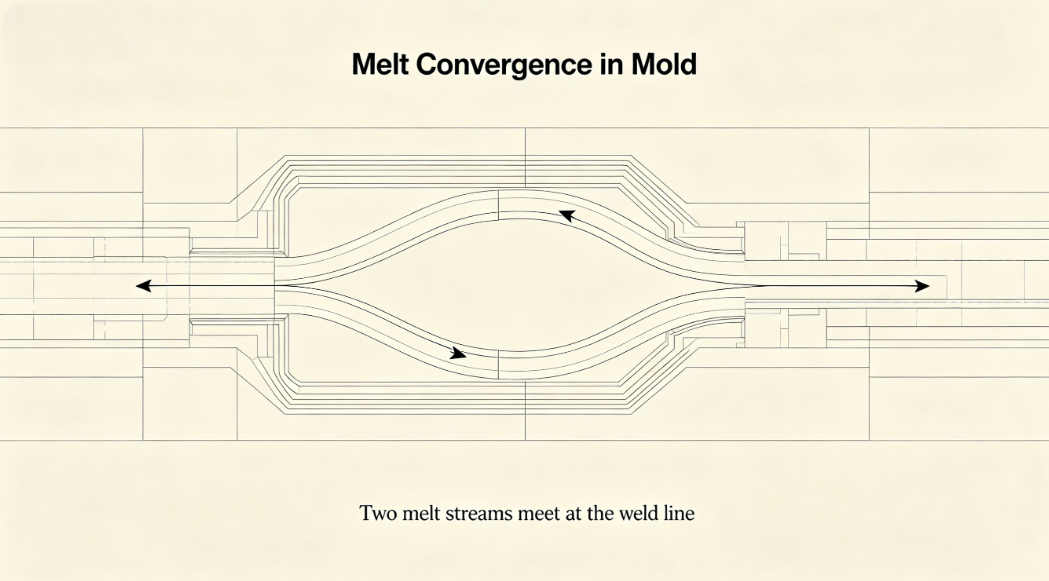
6. Заваръчни линии (плетени линии)

        Как изглежда:Видими линии, където се срещат два фронта на потока; често придружени от слабост.

       Причини, свързани с мухъл:

  • Множество порти, причиняващи сближаване на фронтовете на потока:Присъщи на дизайните с много врати.
  • Препятствия в кухината:Ядра, вложки или ребра, които разделят потока.
  • Студено стопяеми фронтове:Лош дизайн на вратата или недостатъчни студени кладенци.
  • Неадекватна вентилация на мястото на заваръчната линия:Уловеният въздух предотвратява молекулярното заплитане.

        Решения:

  • Преместете портите, за да преместите заваръчните линии в некритични зони.
  • Увеличете размера на вратата или превключете към различен тип врата (напр. вентилаторна врата).
  • Добавете вентилационен джоб на мястото на заваръчната линия.
  • Използвайте горещ канал с последователно затваряне на вентила, за да премахнете заваръчните линии.

7. Повърхностни дефекти: следи от течение, разпръскване и мъгла

        Как изглеждат:Ивици, вълнообразни шарки или тъпи участъци по повърхността на детайла.

       Причини, свързани с мухъл:

  • Лош дизайн на портата:Портите, които са твърде малки или неправилно разположени, причиняват бръснене или колебание.
  • Остри ъгли или внезапни промени в дебелината на стената:Причинява нестабилност на потока.
  • Повърхност на студена форма:Лошият дизайн на охлаждащата верига води до студени петна, които охлаждат стопилката преждевременно.
  • Замърсена или грапава повърхност на кухината:Причинява разпръскване и лош гланц.

        Решения:

  • Използвайте по-голяма врата или дизайн на врата, който насърчава постепенното разширяване (вентилаторна врата, филмова врата).
  • Плавни преходи в кухината (радиус на всички остри ъгли).
  • Оптимизирайте равномерността на охлаждане.
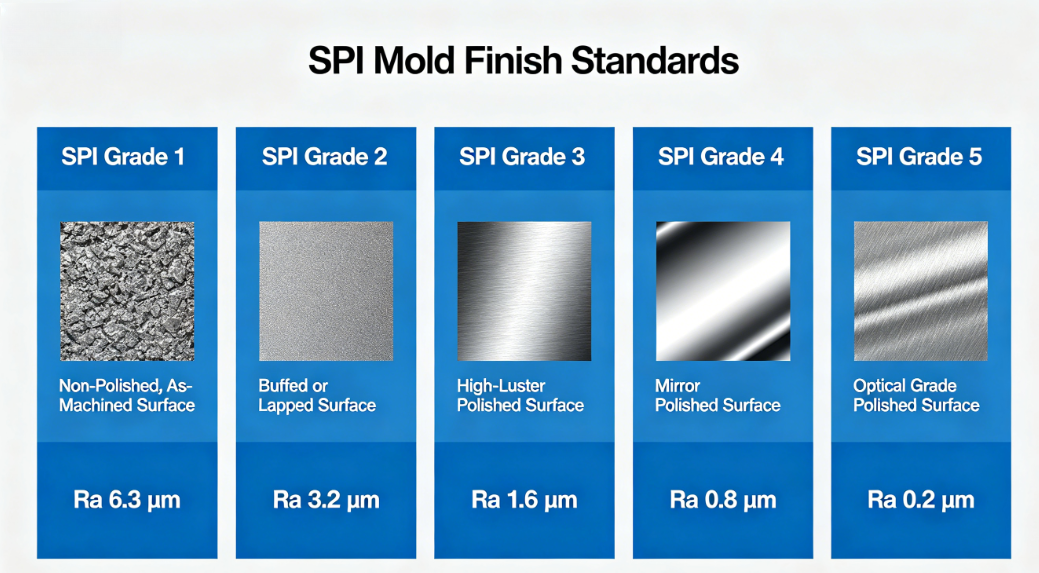
  • Полирайте повърхността на кухината до необходимото покритие (огледален лак за лъскави части).

8. Маркировки на ежектора / Маркировки за натискане

        Как изглежда:Повдигнати или хлътнали петна, където ежекторните щифтове влизат в контакт с детайла.

        Причини, свързани с мухъл:

  • Недостатъчна чернова:Високата сила на изтласкване се концентрира върху върховете на щифтовете.
  • Твърде малко или лошо поставени ежекторни щифтове:Неравномерно изтласкване.
  • Диаметърът на щифта е твърде малък:Висока концентрация на стрес.
  • Проблеми с връщането на ежекторния щифт:Щифтовете не са напълно прибрани преди следващия цикъл.

         Решения:

  • Увеличете ъгъла на теглене.
  • Добавете повече ежекторни щифтове или използвайте по-големи диаметри.
  • Поставете карфици върху ребра, издатини или други некозметични повърхности.
  • Осигурете правилна система за връщане на ежектора (пружини или щифтове за положително връщане).

Казус от практиката: От дефект до решение

        Клиент, произвеждащ калъп за писалка с 32 кухини, съобщи за постоянно изкривяване и следи от потъване върху зоната за закрепване на скобата. След две седмици корекции на параметрите на машината без подобрение, направихме преглед на формата.

        Констатации:

  • Охлаждащите канали бяха далеч от дебелия клипс.
  • Вратата беше разположена в противоположния край, причинявайки загуба на налягане.
  • Ежекторните щифтове бяха неравномерно разпределени.

       Предприети действия:

  • Добавена е преграда в охладителната верига близо до главата.
  • Преместихте портата по-близо до зоната на шефа.
  • Добавени са два допълнителни изхвърлящи щифта.

        Резултати:

        Изкривяването е намалено с 80%; елиминирани следи от мивка. Процентът на производствения скрап спадна от 12% на 2%.

Заключение

        Връзката между дефектите при леене под налягане и формата е пряка и често доминираща. Въпреки че параметрите на процеса понякога могат да компенсират незначителни проблеми с матрицата, основното решение се крие в добрия дизайн на матрицата – правилен затвор, балансирано охлаждане, подходящо вентилиране, стабилно изхвърляне и правилни ъгли на тяга.

        Като производител на форми, нашата отговорност се простира отвъд доставката на форма, която пасва на машината. Трябва да проектираме форми, които са прости, здрави и оптимизирани за конкретния материал и геометрията на частта. За леярите под налягане разбирането на тези причини, свързани с мухъл, позволява по-ефективно отстраняване на неизправности и по-добра комуникация с доставчиците на мухъл.

        Когато срещнете постоянен дефект, преди да докоснете контролите на машината, попитайте: Възможно ли е мухълът да е причината?


Свързани новини
Оставете ми съобщение
Препоръки за новини
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми